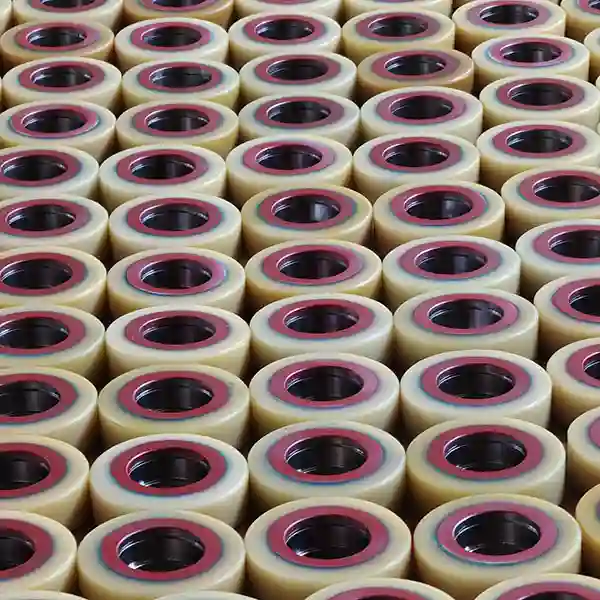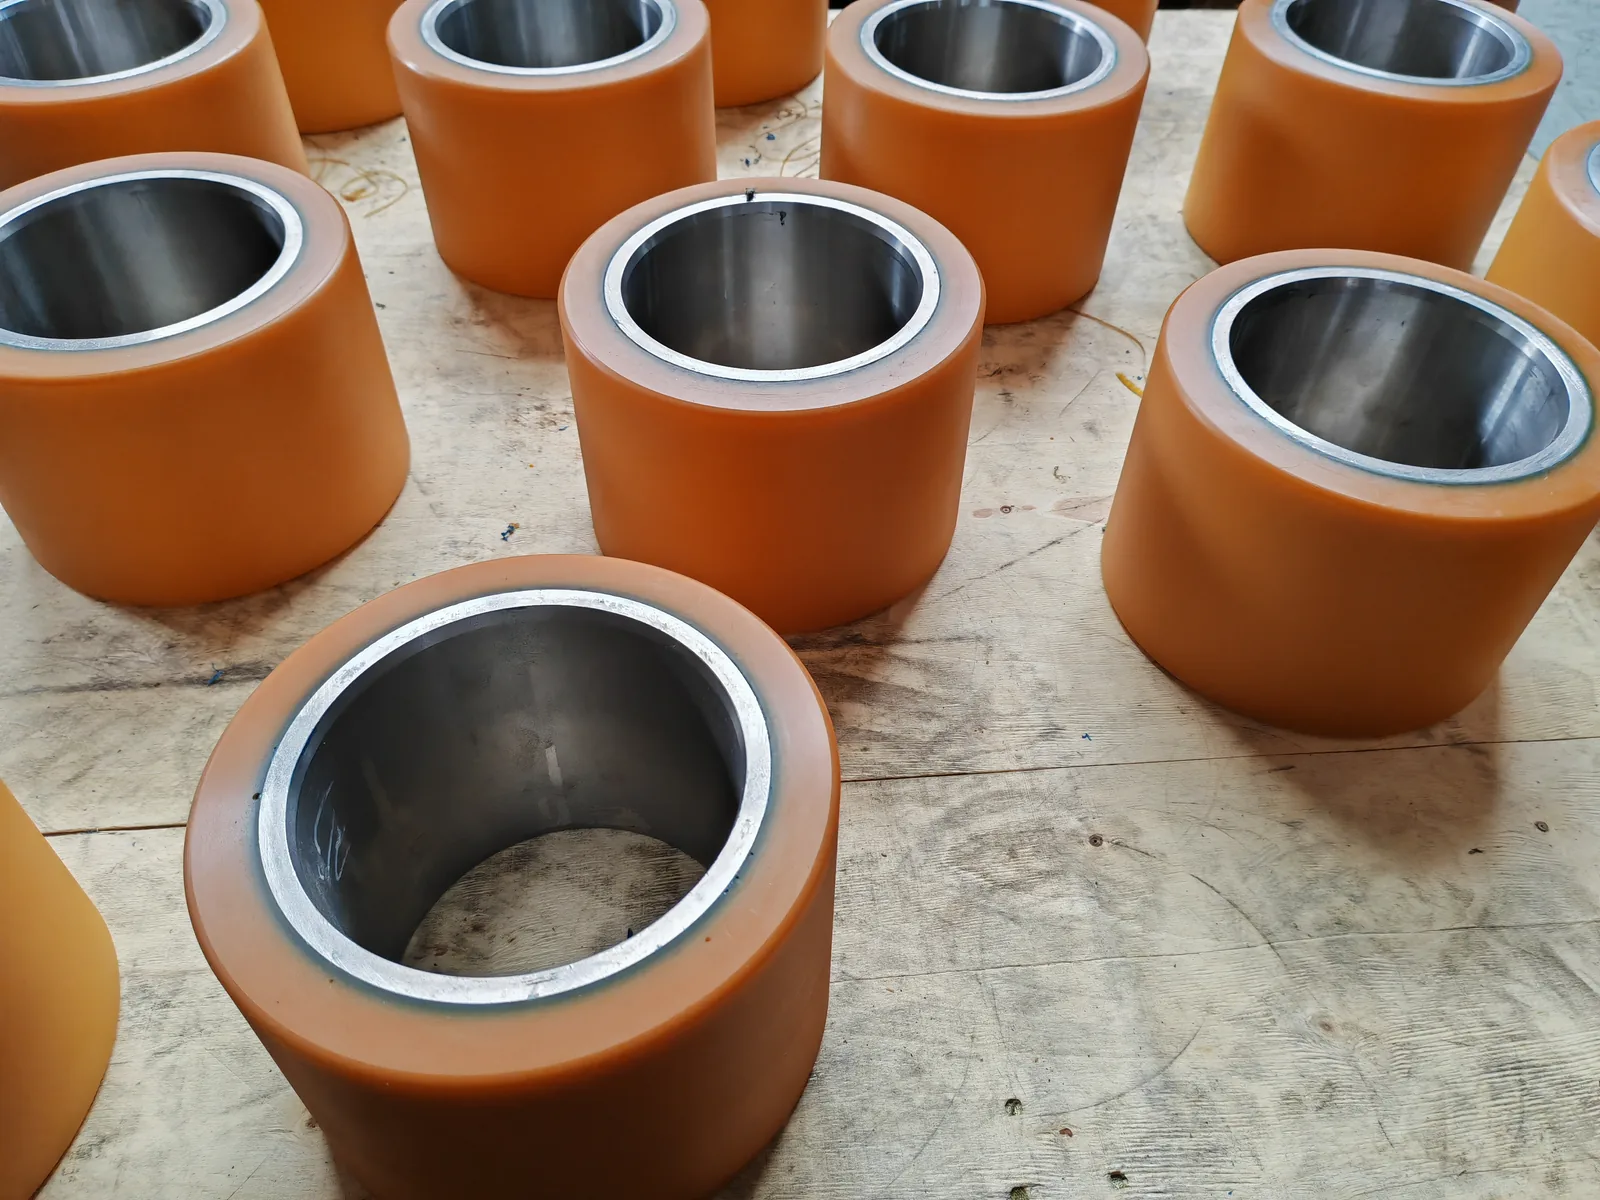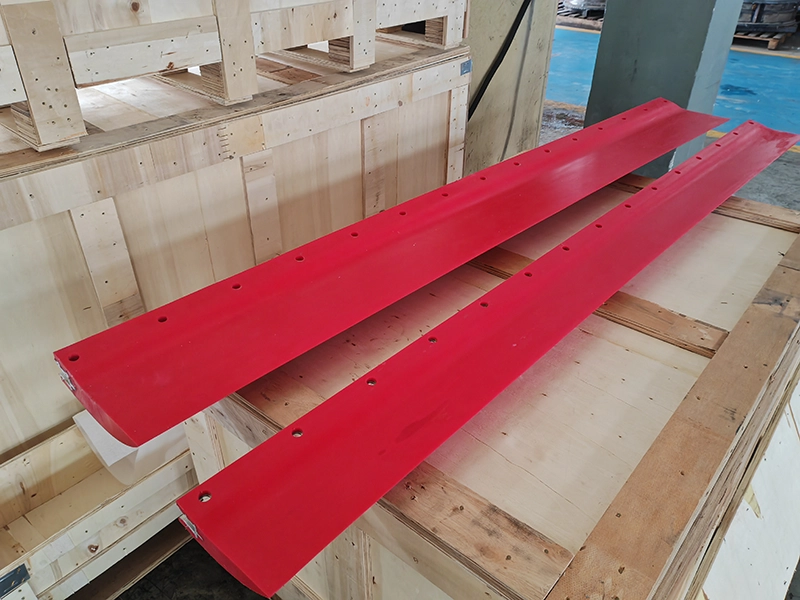


新エネルギー電気バスや路面電車向けの連結システムを供給している顧客が、カスタム仕様の製品を求めて当社にやってきました。 成形ポリウレタン 部品とストリップのプロジェクト。.
部品自体の形状はそれほど複雑ではなかった。難しかったのは、プロジェクトが少量生産から大量生産へと移行するにつれて、製造工程を適切に管理することだった。.
最終的に、私たちは3つの異なる問題に対処しなければなりませんでした。.
第一に、従来の手作業による成形プロセスは、顧客からの需要増加に対して時間がかかりすぎました。第二に、部品の滑らかな表面は用途に合わなくなり、より粗く滑りにくい仕上げに変更する必要がありました。第三に、金型を繰り返し使用するうちに、金型表面に油や残留物が蓄積し、成形部品のテクスチャ仕上げの均一性が失われ始めました。.
ポリウレタン素材を変更しただけでは、3つの問題すべてを解決できたわけではありません。作業の大部分は、製造工程と金型に関するものでした。.
当初の生産プロセスでは需要に追いつけなかった
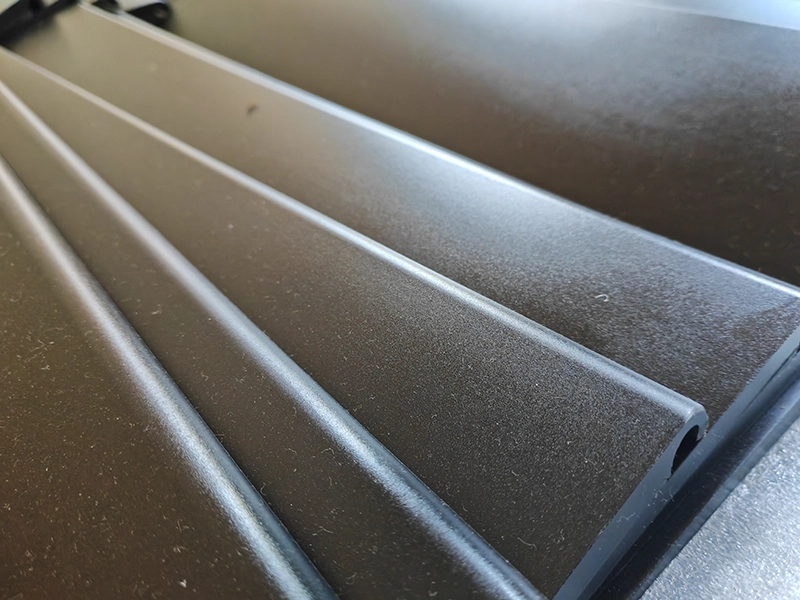
当初、ポリウレタン部品は、従来型の手動式平板加硫プレスを使用して製造していました。.
その方法は、生産量が比較的少なかった時代には有効だった。限られた数の部品を作るためだけに、より複雑なシステムを構築する理由はなかったのだ。.
顧客の需要が増加したことで状況は一変した。.
その時点で、問題はもはや部品を製造できるかどうかではなくなっていた。製造は可能だった。問題は、生産工程における手作業への依存度を高めることなく、十分な生産量を維持する方法だった。.
このタイプのプロセスでは、作業員は繰り返し積載、搬送、成形作業を行う必要があります。生産量が増加するにつれて、これらの反復作業が生産時間の大部分を占めるようになります。.
人員を増やすことで処理能力はある程度向上しただろうが、根本的な問題は解決しなかっただろう。.
そこで私たちは、そのプロセスそのものに着目しました。.
部品用の半自動成形機を開発しました
私たちの解決策は、製造方法を再設計し、このポリウレタン部品の要件に合わせて半自動成形機を開発することでした。.
私たちは、標準的な自動化装置を最初から用意して、そこに部品を無理やり適合させようとしたわけではありません。実際の生産工程を精査し、どの工程を機械的に処理できるか、どの工程にオペレーターの関与が必要かを判断しました。.
それによって、より実用的な制作体制が整いました。.
オペレーターの関与は依然として残っていたものの、機械の反復的な操作作業は軽減された。また、成形工程もサイクルごとに容易に繰り返すことができるようになった。.
これにより生産効率が著しく向上し、顧客からの注文量が増加した際にも、より柔軟に対応できるようになりました。.
これは、カスタムについて話し合う際に私が特に注意を払っている点です。 鋳造ウレタン部品 そしてプロジェクト。.
非常にシンプルな工程でサンプルを問題なく作製できる。しかし、だからといって、同じ工程が長期生産に適しているとは限らない。.
B2B顧客にとって、本当の問題は次の点だけではありません。
“「その役を演じられますか?」”
また、以下の点も挙げられます。
“「月間需要が大幅に増加した場合でも、その部品を作り続けることは可能ですか?」”
そこで、生産設備とプロセス設計が重要になってくるのです。.
顧客は後に、より粗い表面を必要とした。
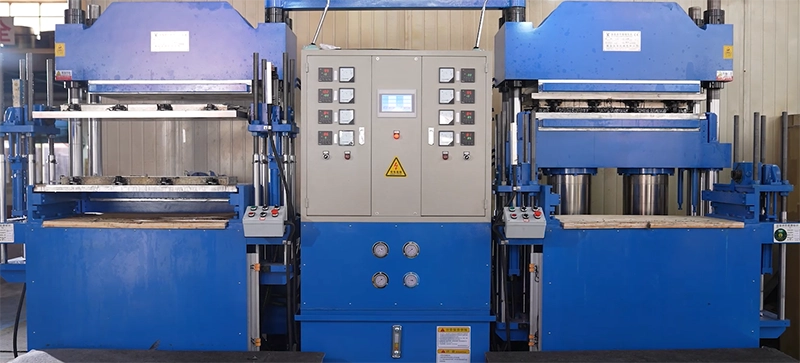
元の部品は表面が滑らかだった。.
実際に使用してみたところ、滑りにくくするためには表面をより粗くする必要があることが分かりました。これにより、外観に関する要件が、機能的な表面に関する要件へと変更されました。.
私たちは、表面をより粗くする方法、そしてより重要なこととして、結果を再現可能にする方法を検討しました。.
一つの選択肢としては、部品を滑らかな表面で成形し、その後、仕上げ面を粗くする方法があっただろう。 ポリウレタン部品 二次手術において。.
私たちはその道を選んだわけではない。.
その代わりに、私たちは金型の表面処理に取り組みました。.
型に直接テクスチャを作成する
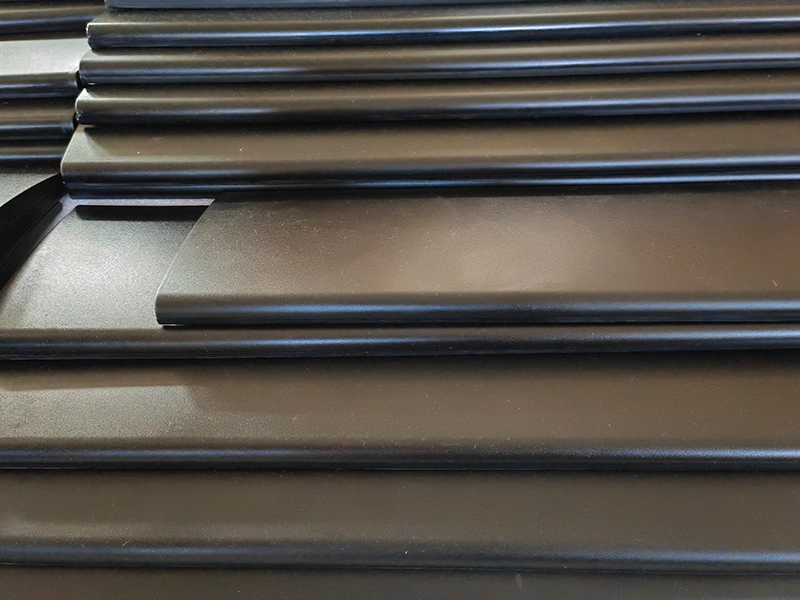
その手法は、金型表面に粗い質感を作り出し、成形時にポリウレタンがその質感を再現するようにするというものだった。.
部品を繰り返し生産する必要が生じるまでは、これは単純な作業のように思える。.
金型表面は印刷された模様ではありません。成形工程との繰り返し接触に耐え、必要な質感をポリウレタンに継続的に転写する必要があります。.
そのため、金型製作工程の一環として、テクスチャそのものにも着目する必要がありました。.
ここで重要なのは、 カスタム成形ポリウレタン部品 その部分はポリウレタンの配合以外にも影響を受ける。.
同じ材料で作られた2つの部品でも、金型の状態が異なれば、表面の外観が異なることがある。.
このプロジェクトにおいて、金型は表面加工の重要な要素となった。.
繰り返し成形することで別の問題が生じた
テクスチャ加工された金型が生産段階に入ると、別の問題が徐々に現れ始めた。.
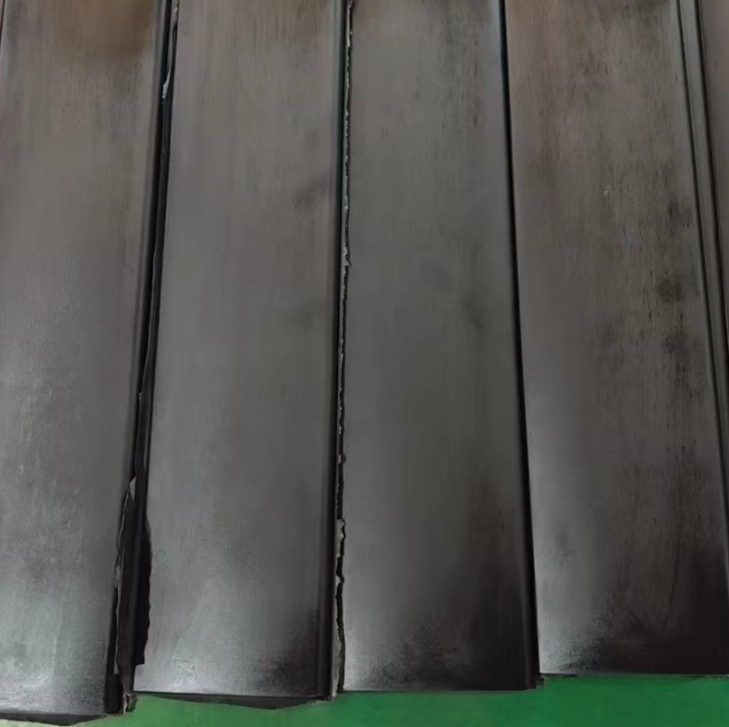
型は繰り返し使用されるようになり、表面には油分、離型剤の残留物、その他の汚染物質が蓄積し始めた。.
当初は、これは主に工具のメンテナンスに関する問題だった。.
後にそれは製品の品質問題へと発展した。.
汚染によって、金型からポリウレタンへのテクスチャの転写方法に影響が出た。金型の状態が変化するにつれて、成形面の均一性が低下した。.
一部に以前のようなマットな質感が失われていた箇所があった。全体の仕上がりの均一性が損なわれ、視覚的な違いが容易に認識できるようになった。.
そもそも表面を粗くしたのは実用的な理由からだっただけに、これは特に腹立たしいことだった。.
質感の問題は解決したが、今度は型を適切な状態に保つ方法を見つけなければならなかった。.
強力なカビ除去が正しい解決策ではなかった理由
汚れたカビに対する当然の反応は、より徹底的に掃除することだ。.
型自体に制御された表面テクスチャがある場合、それは必ずしも良いアイデアとは言えません。.
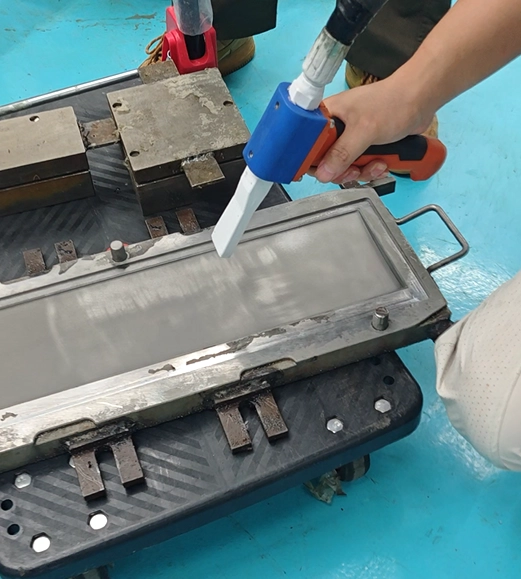
その質感は金型の一部であり、汚れを除去すると同時に金型表面を変えてしまうような洗浄方法は望んでいませんでした。.
そこで私たちは、3つのことを同時に実行できる方法を探していました。
- 油分や残留物を効率的に除去します。.
- 金型表面を良好な状態に保ってください。.
- 進行中の生産工程で使用できるほど実用的であること。.
私たちはさまざまな方法をテストし評価した結果、最終的にこの用途に適した、より制御された洗浄方法を採用することにしました。.
目的は、写真映えするように型を完璧に見せることではなかった。.
目的は、表面の質感に不必要な影響を与えることなく、金型の動作状態を回復させることだった。.
その違いが大きな意味を持った。.
洗浄工程を改善したことで、金型をより効果的に維持できるようになり、ポリウレタン部品の表面の質感も継続生産中により安定した状態を保つことができた。.
金型メンテナンスが生産工程の一部となった
表面にテクスチャ加工を施す前は、この部品にとって金型洗浄はそれほど重要な問題ではなかった。.
質感は完成品の要件の一部となったため、金型の状態は製品の品質に直接的に結びつくようになった。.
そのため、私たちはカビが目に見えて汚れた時だけ掃除をする、という考え方をやめました。.
その代わりに、製造過程における金型の状態により注意を払うようにしました。.
実際のプロセスは以下のようになった。
成形 → 検査 → 金型の状態を確認 → 必要に応じて清掃 → 生産を継続
これは生産における考え方の小さな変化だが、金型表面が機能的な仕上がりを左右する場合には重要な意味を持つ。.
表面加工を施したポリウレタン部品は、材料仕様だけで判断すべきではない。金型の状態も考慮する必要がある。.
プロジェクトで何が変わったのか
プロジェクトを振り返ってみると、3つの異なる問題と3つの異なる解決策があった。.
| 問題 | 私たちが発見したこと | 変更点 |
|---|---|---|
| 生産能力 | 需要の増加に伴い、手作業による成形プロセスが遅くなりすぎた。 | 半自動成形機を開発した。 |
| 表面要件 | 元の滑らかな表面は、顧客のその後の要求には適していなかった。 | 金型表面に粗い質感を作り出した |
| 表面の不均一性 | 繰り返し生産を行った結果、金型に油分や残留物が蓄積した。 | 金型洗浄およびメンテナンス工程を改善しました。 |
これらの変化は、単に異なるポリウレタンを選択したことによって生じたものではない。.
その材料はシステムの一部に過ぎなかった。.
購入者がカスタムポリウレタン製造業者に伝えるべきこと
この種のプロジェクトでは、制作開始前にできるだけ多くの情報を入手しておきたいと考えています。.
図を描くことは重要だが、必ずしも問題の全てを説明できるとは限らない。.
例えば、図面には寸法は示されているものの、表面を粗くする必要がある理由、部品の取り付け方法、部品にかかる動きの量、毎月必要な部品の数などについてはほとんど何も記載されていない場合がある。.
お見積もりや技術レビューをご希望の場合は、以下の情報が役立ちます。
| 項目 | インフォメーション |
|---|---|
| 図面またはサンプル | 部品の形状と基準寸法 |
| 素材 | 必要なポリウレタンの種類または性能要件 |
| 硬度 | ショア硬度目標値(指定されている場合) |
| 表面 | 滑らか、マット、粗い、またはテクスチャー加工 |
| 用途 | 自動車用ポリウレタン部品, 関節機構、塗装、または設置場所 |
| 運転条件 | 温度、負荷、動き、環境への曝露 |
| 数量 | 試作品の数量、バッチサイズ、年間需要 |
| 品質要件 | 重要な寸法、外観、表面要件 |
| ツーリング | 既存の金型または新規金型の要件 |
年間数量は特に重要です。.
100個の製品に適したプロセスが、10,000個の製品に適したプロセスであるとは限らない。.
工具についても同様です。.
表面仕上げが重要な場合は、最初の品質問題が発生してからではなく、生産開始前に金型の設計とメンテナンス方法について話し合うべきである。.
設計エンジニアが考慮すべき事項
設計エンジニアにとって、最も有益な議論は、金型が完成する前に行われることが多い。.
表面に機能的な目的がある場合、それは最初から明確であるべきだ。.
重要な寸法や公差についても同様です。ポリウレタン部品のすべての寸法に同じレベルの管理が必要なわけではなく、どの特徴が実際に組み立てや性能に影響を与えるかを特定することが役立ちます。.
特注ポリウレタン部品の場合、通常、以下の点に注意を払います。
- 全体的な形状
- 重要な寸法と許容差
- 表面の質感
- パーティングラインの位置
- 型から外す際の考慮事項
- 予想される変形または動き
- 動作温度
- 接触条件
- 予想生産量
これらの詳細は、材料の選択と成形プロセス両方に影響を与える可能性があります。.
品質エンジニアが製造中に注意すべきこと
品質エンジニアにとって、最終検査は全体像の一部に過ぎない。.
部品の外観が金型表面に依存する場合、金型自体が品質管理システムの一部となる。.
仕様によっては、検査工程には寸法検査、硬度検査、目視検査、表面の均一性検査が含まれる場合があります。.
表面がざらついた部品の場合、問題は単に1つのサンプルが正しく見えるかどうかではない。.
より重要な問いは、製造工程全体を通して、表面の外観と性能が一貫して維持されるかどうかである。.
そのため、用途において表面の質感が重要な場合、金型の状態に注意を払う必要があるのです。.
カスタム成形ポリウレタン製品の製造において、どのように品質管理を行っているのか?
このプロジェクトから学んだこと
最大の教訓は、特定のポリウレタンのグレードに関するものではなかった。.
それはプロセス制御に関するものだった。.
プロジェクトの進行に伴い、顧客の要求事項は変化した。.
元の製造方法は一定量であれば許容範囲内であったが、それ以上の量になると非効率になった。.
当初は滑らかな表面で問題なかったが、後に変更する必要が生じた。.
表面に凹凸のある金型は表面の要求を満たしたが、繰り返し生産を行うと金型のメンテナンスに問題が生じた。.
各新刊は実際の制作現場から生まれたものだった。.
それは特注品製造ではよくあることです。.
図面は部品の形状を定義するかもしれないが、何千回もの成形サイクル後に何が起こるかをすべて明らかにするとは限らない。.
我々の立場としては、問題の根本原因を継続的に調査していくことが課題です。.
生産速度が遅すぎる場合は、そのプロセスを見直してください。.
表面の状態が悪い場合は、材料と工具の両方を確認してください。.
繰り返し製造した後に表面状態が変化する場合は、金型の状態も確認してください。.
そのアプローチは、何か問題が発生するたびに教材を変更するよりも、多くの場合、より効果的です。.
輸送用途向けカスタムポリウレタン部品
当社は、用途に合わせて部品の形状、表面状態、硬度、製造要件などを開発する必要がある、お客様向けのカスタムポリウレタン部品の開発に取り組んでいます。.
輸送機器、産業機械、その他の特注組立品に関するプロジェクトの場合、通常は図面またはサンプルを、運用要件および予想生産量と併せて検討します。.
製造工程には以下が含まれる可能性がある 鋳造ポリウレタン, 形状や生産要件に応じて、圧縮成形またはその他の成形方法を用いる。.
重要なのは、すべてのプロジェクトに同じ生産方法を強制するのではなく、実際の部品に合わせてプロセスを選択することである。.
この発音システムプロジェクトにおいて、最終的な成果は3つの実際的な変更から得られた。
- より効率的な成形プロセス。.
- 表面に凹凸のある成形面。.
- 繰り返し生産を行う際に、金型表面をより適切に維持する方法。.
それは、私たちが手掛ける多くの特注ポリウレタンプロジェクトにも共通するアプローチです。.
目的は、ある日だけ見た目が良いサンプルを作ることではない。.
目的は、生産開始後も必要な部品を継続的に生産できるプロセスを構築することである。.
よくある質問
連節バスや路面電車用の特注ポリウレタン部品を製造できますか?
はい。お客様の図面、サンプル、または用途要件に基づいて、ポリウレタン成形部品を開発できます。材料、硬度、形状、成形プロセスは、実際の用途に応じて選択されます。.
ポリウレタン製の部品に、滑り止め効果のある粗い表面を成形することは可能ですか?
はい。金型表面に凹凸加工を施すことで、成形されたポリウレタン部品に粗い表面仕上げを施すことができます。具体的な表面の質感や製造方法は、お客様のご要望に応じて決定いたします。.
成形サイクルを繰り返すと、なぜ表面仕上げが変化するのでしょうか?
考えられる原因の一つは、金型の状態です。金型の表面に油分、離型剤の残留物、その他の汚染物質が蓄積すると、意図した質感の転写に影響を与える可能性があります。.
表面に凹凸のある型を傷つけずに掃除するにはどうすれば良いですか?
洗浄方法は、金型表面の凹凸を不必要に摩耗させたり変化させたりすることなく、汚染物質を除去する必要がある。適切な洗浄方法は、金型材料、表面の質感、および汚染物質の種類によって異なる。.
ポリウレタン製カスタム部品の見積もりには、どのような情報が必要ですか?
図面またはサンプルが最適な出発点となります。また、硬度、表面仕上げ要件、使用条件、重要な公差、予想数量、および特定の検査要件を記載することも有効です。.
生産量は成形方法に影響しますか?
可能です。手作業による成形プロセスは少量生産には適していますが、大量かつ継続的な注文には効率が悪くなります。生産量が増えると、成形設備、金型、および取り扱いプロセスを見直す必要が生じる可能性があります。.
関節機構用のカスタムポリウレタン部品が必要ですか?
連節バス、路面電車、その他類似の輸送機器向けに特注のポリウレタン部品をお探しの場合は、図面、サンプル、または用途の詳細をお送りください。.
役立つ情報は以下の通り:
- 部品図またはサンプル
- 硬度目標(機器の寿命を2倍にするために、適切な硬度を選択してください。)
- 表面要件
- 運転条件
- 重要寸法
- 年間生産量
私たちはその部品を単なる材料の見積もりとしてではなく、製造プロジェクトとして検討します。.