

Kundenspezifische Polyurethan-Teile für Bus- und Stadtbahn-Gelenksysteme: Lösungen für Tragfähigkeit, rutschfeste Oberfläche und Formwartung
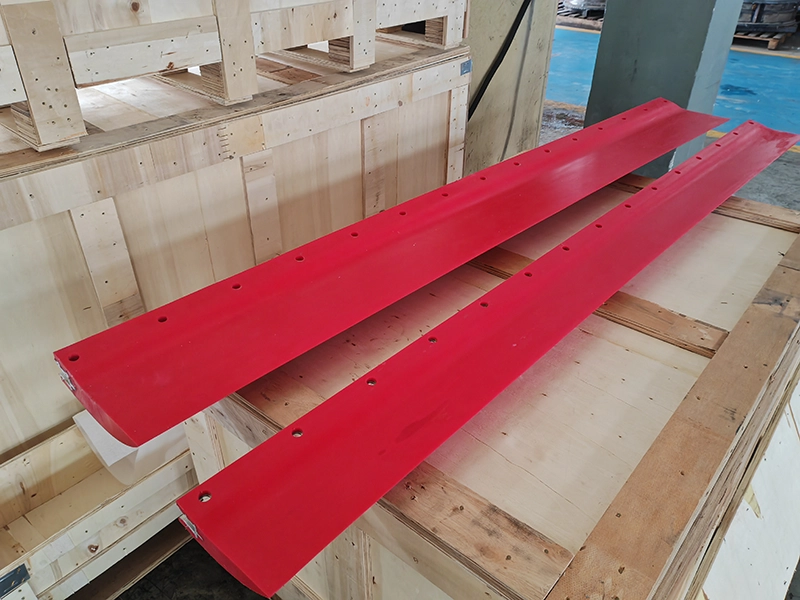
Ein Kunde, der Gelenksysteme für Elektrobusse und Stadtbahnen mit alternativen Antrieben liefert, kam mit einer kundenspezifischen Lösung zu uns. geformtes Polyurethan Teile- und Streifenprojekt.
Das Bauteil selbst war geometrisch nicht besonders kompliziert. Die Schwierigkeit bestand darin, den Fertigungsprozess unter Kontrolle zu halten, als das Projekt von der Kleinserienfertigung auf die Großserienfertigung umgestellt wurde.
Letztendlich mussten wir uns mit drei verschiedenen Problemen auseinandersetzen.
Erstens war das ursprüngliche manuelle Formverfahren für die steigende Kundennachfrage zu langsam. Zweitens war die glatte Oberfläche des Bauteils für die Anwendung nicht mehr geeignet und musste durch eine rauere, rutschfeste Oberfläche ersetzt werden. Drittens sammelten sich nach mehrmaliger Verwendung der Form Öl und Rückstände auf der Formoberfläche an, und die Oberflächenstruktur der Formteile verlor an Konsistenz.
Wir konnten nicht alle drei Probleme durch die Änderung des Polyurethanmaterials lösen. Der Großteil der Arbeit konzentrierte sich auf den Produktionsprozess und die Form.
Der ursprüngliche Produktionsprozess konnte die Nachfrage nicht decken.
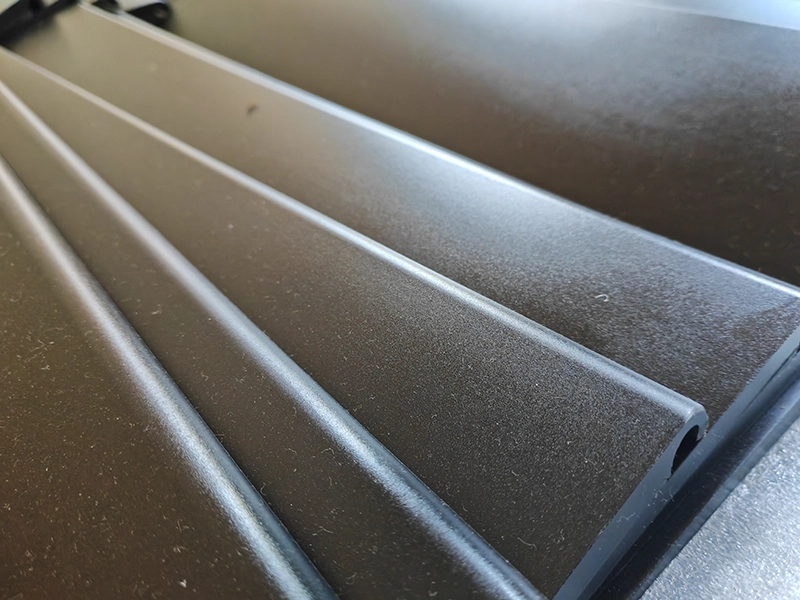
Das Polyurethan-Teil wurde ursprünglich mit einer herkömmlichen, handbetriebenen Flachplattenvulkanisierpresse hergestellt.
Dieses Verfahren funktionierte, solange der Produktionsbedarf relativ gering war. Es gab keinen Grund, ein komplizierteres System zu entwickeln, nur um eine begrenzte Anzahl von Teilen herzustellen.
Die Situation änderte sich, als die Nachfrage des Kunden stieg.
Zu diesem Zeitpunkt ging es nicht mehr darum, ob wir das Teil herstellen konnten. Das konnten wir. Das Problem bestand vielmehr darin, eine ausreichende Produktionsmenge aufrechtzuerhalten, ohne den Produktionsprozess zunehmend von manueller Arbeit abhängig zu machen.
Bei diesem Verfahren muss der Bediener wiederholt Be- und Entladevorgänge sowie Formgebungsprozesse durchführen. Mit steigender Stückzahl beansprucht dieser sich wiederholende Arbeitsschritt einen Großteil der Produktionszeit.
Durch die Einstellung weiterer Mitarbeiter hätte sich die Kapazität zwar etwas erhöht, das zugrundeliegende Problem wäre damit aber nicht gelöst worden.
Wir haben uns also den Prozess selbst angesehen.
Wir haben eine halbautomatische Spritzgießmaschine für das Teil entwickelt.
Unsere Lösung bestand darin, die Produktionsmethode neu zu gestalten und eine halbautomatische Spritzgießmaschine zu entwickeln, die auf die Anforderungen dieses Polyurethan-Teils zugeschnitten ist.
Wir sind nicht mit einer Standard-Automatisierungsanlage begonnen und haben versucht, das Bauteil daran anzupassen. Wir haben uns den tatsächlichen Produktionsablauf angesehen und entschieden, welche Arbeitsgänge maschinell durchgeführt werden können und welche weiterhin den Einsatz von Bedienern erfordern.
Das ermöglichte uns eine wesentlich praktischere Produktionsgestaltung.
Der Maschinenbediener war weiterhin eingebunden, jedoch wurden repetitive Maschinentätigkeiten reduziert. Auch der Formgebungsprozess ließ sich nun leichter von einem Zyklus zum nächsten wiederholen.
Dies machte sich spürbar auf die Produktionseffizienz aus und gab uns mehr Flexibilität, als das Auftragsvolumen des Kunden zunahm.
Das ist etwas, worauf ich bei der Besprechung von Sonderanfertigungen besonders achte. Urethangussteile und Projekte.
Mit einem sehr einfachen Verfahren lässt sich erfolgreich ein Muster herstellen. Das bedeutet jedoch nicht, dass dasselbe Verfahren für die Langzeitproduktion geeignet ist.
Für einen B2B-Kunden lautet die eigentliche Frage nicht nur:
“Können Sie das Teil anfertigen?”
Es ist auch:
“Können Sie das Teil auch dann noch herstellen, wenn die monatliche Nachfrage deutlich steigt?”
Hier kommt die Produktionsanlagenplanung und die Prozessgestaltung ins Spiel.
Der Kunde benötigte später eine rauere Oberfläche.
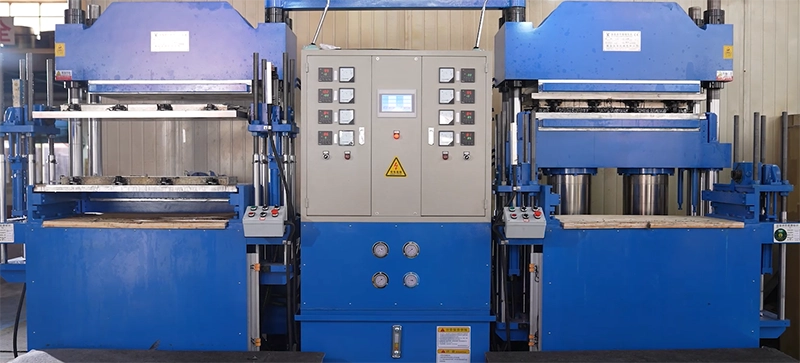
Das Originalteil hatte eine glatte Oberfläche.
Im praktischen Einsatz stellte der Kunde fest, dass eine rauere Oberfläche erforderlich war, um die Rutschgefahr zu verringern. Dadurch wandelte sich eine Anforderung an die Optik zu einer funktionalen Oberflächenanforderung.
Wir überlegten, wie wir die Oberfläche rauer gestalten und, was noch wichtiger ist, wie wir das Ergebnis reproduzierbar machen können.
Eine Möglichkeit wäre gewesen, das Teil mit einer glatten Oberfläche zu formen und anschließend die fertige Oberfläche aufzurauen. Polyurethanteil in einem sekundären Arbeitsgang.
Wir haben diesen Weg nicht gewählt.
Stattdessen haben wir an der Formoberfläche gearbeitet.
Die Textur wird direkt auf der Form erzeugt.
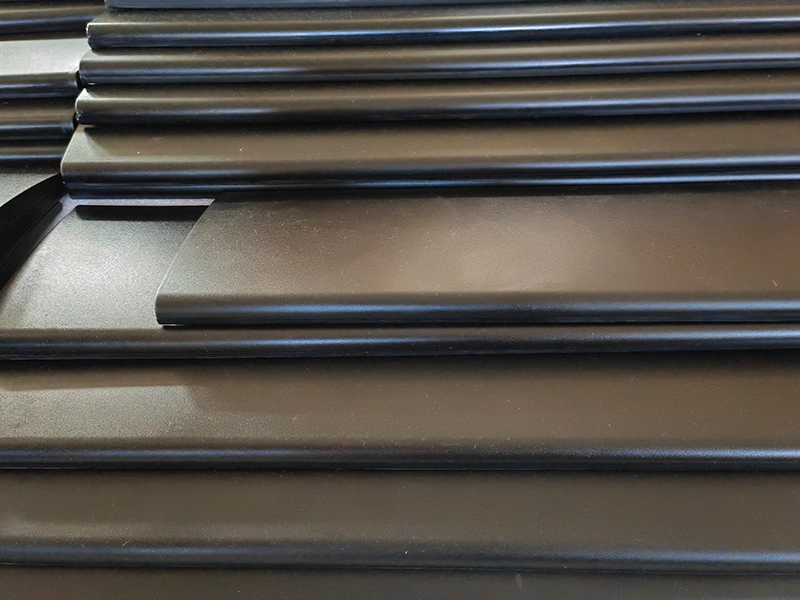
Der Ansatz bestand darin, eine raue Textur auf der Formoberfläche zu erzeugen und dem Polyurethan zu ermöglichen, diese Textur während des Formprozesses zu reproduzieren.
Das klingt unkompliziert, bis das Teil wiederholt hergestellt werden muss.
Eine Formoberfläche ist kein gedrucktes Muster. Sie muss dem wiederholten Kontakt mit dem Formprozess standhalten und die erforderliche Textur weiterhin auf das Polyurethan übertragen.
Wir mussten daher die Textur selbst als Teil des Werkzeugherstellungsprozesses betrachten.
Der wichtige Punkt hierbei ist, dass die Oberfläche eines individuell geformtes Polyurethan Der Teil wird von mehr als nur der Polyurethanformulierung beeinflusst.
Zwei aus dem gleichen Material hergestellte Teile können unterschiedliche Oberflächenerscheinungen aufweisen, wenn der Formzustand unterschiedlich ist.
Bei diesem Projekt wurde die Form zu einem wichtigen Bestandteil der Oberflächenbearbeitung.
Wiederholtes Formen schuf ein weiteres Problem
Nachdem die strukturierte Form in Produktion gegangen war, tauchte allmählich ein weiteres Problem auf.
Die Form wurde immer wieder verwendet, und so sammelten sich Öl, Trennmittelrückstände und andere Verunreinigungen auf der Oberfläche an.
Zunächst handelte es sich hauptsächlich um ein Problem der Werkzeugwartung.
Später wurde es zu einem Problem der Produktqualität.
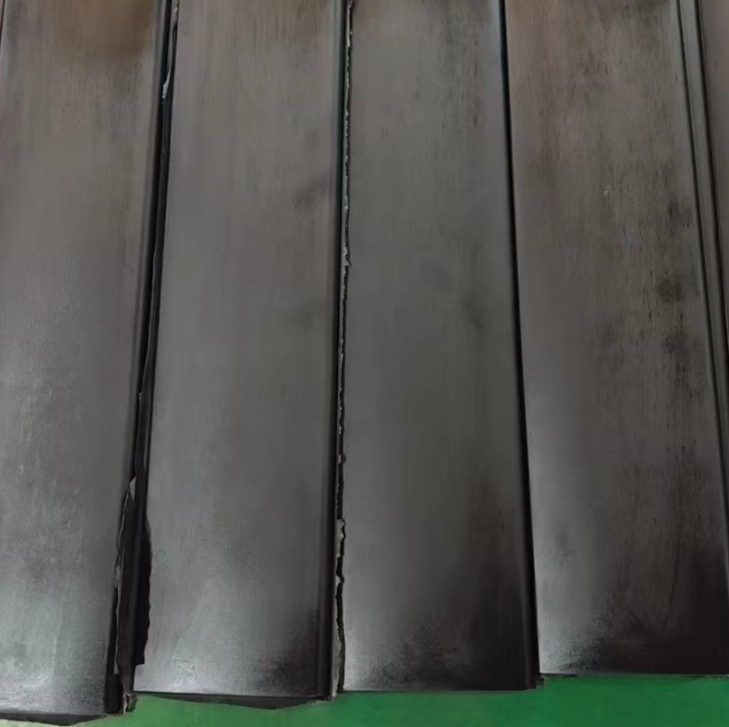
Die Verunreinigung beeinträchtigte die Übertragung der Textur von der Form auf das Polyurethan. Mit der Veränderung des Formzustands wurde die Oberfläche des Formteils ungleichmäßiger.
Einige Bereiche wiesen nicht mehr dasselbe matte Aussehen wie zuvor auf. Das Gesamtbild war nicht mehr so gleichmäßig, und der optische Unterschied war deutlich erkennbar.
Dies war besonders frustrierend, da die raue Oberfläche ursprünglich aus einem praktischen Grund eingeführt worden war.
Das Problem mit der Textur hatten wir gelöst, aber jetzt mussten wir einen Weg finden, die Form im richtigen Zustand zu halten.
Warum aggressive Schimmelentfernung nicht die richtige Antwort war
Die naheliegende Reaktion auf einen stark verschmutzten Schimmelbefall ist, ihn aggressiver zu reinigen.
Das ist nicht immer eine gute Idee, wenn die Form selbst eine kontrollierte Oberflächenstruktur aufweist.
Die Textur ist Teil des Werkzeugs, und wir wollten keine Reinigungsmethode, die die Verunreinigungen entfernt und gleichzeitig die Formoberfläche verändert.
Wir suchten also nach einer Methode, die drei Dinge gleichzeitig leisten konnte:
- Öl und Rückstände effizient entfernen.
- Die Formoberfläche in gutem Zustand halten.
- Es sollte so praktisch sein, dass es auch während der laufenden Produktion eingesetzt werden kann.
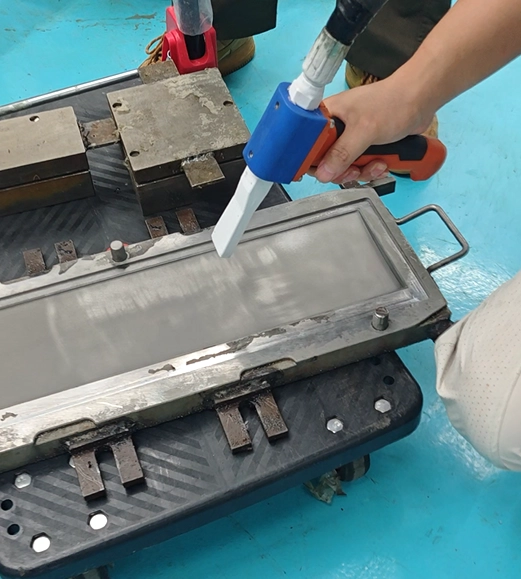
Wir haben verschiedene Ansätze getestet und bewertet und uns schließlich für eine kontrolliertere Reinigungsmethode für diese Anwendung entschieden.
Ziel war es nicht, die Form für ein Foto perfekt aussehen zu lassen.
Ziel war es, den funktionsfähigen Zustand der Form wiederherzustellen, ohne die strukturierte Oberfläche unnötig zu beeinträchtigen.
Diese Unterscheidung machte einen Unterschied.
Nach der Verbesserung des Reinigungsprozesses konnte die Form effektiver instand gehalten werden und das strukturierte Erscheinungsbild des Polyurethanteils blieb während der fortlaufenden Produktion gleichmäßiger.
Die Instandhaltung der Formen wurde Teil des Produktionsprozesses
Bevor die Oberfläche strukturiert wurde, war die Schimmelentfernung für dieses Bauteil kein so kritisches Problem.
Nachdem die Textur zu einem Bestandteil der Anforderungen an das Endprodukt geworden war, stand der Zustand der Form in direktem Zusammenhang mit der Produktqualität.
Wir haben daher aufgehört, die Reinigung als etwas zu betrachten, das nur dann durchgeführt wird, wenn der Schimmel sichtbar verschmutzt ist.
Stattdessen haben wir während der Produktion genauer auf den Zustand der Form geachtet.
Der praktische Ablauf gestaltete sich wie folgt:
Formgebung → Inspektion → Formzustand prüfen → bei Bedarf reinigen → Produktion fortsetzen
Es handelt sich um eine kleine Änderung in der Produktionsmentalität, aber sie ist von Bedeutung, wenn die Formoberfläche für die Herstellung einer funktionalen Oberfläche verantwortlich ist.
Ein Bauteil aus strukturiertem Polyurethan sollte nicht allein anhand der Materialspezifikation beurteilt werden. Auch der Zustand der Werkzeuge muss berücksichtigt werden.
Was hat sich im Projekt geändert?
Im Rückblick auf das Projekt gab es drei verschiedene Probleme und drei verschiedene Lösungsansätze.
| Problem | Was wir gefunden haben | Was wir geändert haben |
|---|---|---|
| Produktionskapazität | Der manuelle Formgebungsprozess wurde mit steigender Nachfrage zu langsam. | Entwicklung einer halbautomatischen Spritzgießmaschine |
| Oberflächenanforderungen | Die ursprünglich glatte Oberfläche entsprach nicht den späteren Anforderungen des Kunden. | Erzeugte eine raue Textur auf der Formoberfläche |
| Oberflächenunregelmäßigkeit | Nach wiederholter Produktion sammelten sich Öl und Rückstände auf der Form an. | Der Prozess zur Reinigung und Wartung der Formen wurde verbessert. |
Keine dieser Veränderungen resultierte aus der einfachen Wahl eines anderen Polyurethans.
Das Material war nur ein Teil des Systems.
Was ein Käufer einem Hersteller von kundenspezifischen Polyurethanen mitteilen sollte
Bei Projekten dieser Art ist es mir wichtig, vor Produktionsbeginn so viele Informationen wie möglich zu erhalten.
Eine Zeichnung ist wichtig, aber sie erklärt nicht immer das gesamte Problem.
Eine Zeichnung zeigt beispielsweise die Abmessungen, sagt aber wenig darüber aus, warum die Oberfläche rau sein muss, wie das Teil eingebaut wird, wie stark es beansprucht wird oder wie viele Teile monatlich benötigt werden.
Für ein Angebot oder eine technische Überprüfung sind folgende Informationen hilfreich:
| Artikel | Informationen |
|---|---|
| Zeichnung oder Muster | Teilegeometrie und Referenzmaße |
| Material | Erforderliche Polyurethanart oder Leistungsanforderung |
| Härte | Shore-Härte-Zielwert, falls angegeben |
| Oberfläche | glatt, matt, rau oder strukturiert |
| Anwendung | Polyurethan-Teile für Automobile, Gelenksystem, Lackierung oder Installationsort |
| Betriebsbedingungen | Temperatur, Belastung, Bewegung und Umwelteinflüsse |
| Anzahl | Prototypenmenge, Losgröße und Jahresbedarf |
| Qualitätsanforderungen | Anforderungen an kritische Abmessungen, Aussehen und Oberfläche |
| Werkzeuge | Vorhandene Form oder neue Werkzeuganforderung |
Die jährliche Menge ist von besonderer Bedeutung.
Ein Verfahren, das für 100 Teile sinnvoll ist, ist nicht automatisch das beste Verfahren für 10.000 Teile.
Das Gleiche gilt für Werkzeuge.
Wenn die Oberflächenbeschaffenheit von entscheidender Bedeutung ist, sollten die Konstruktion der Form und die Wartungsmethode vor Produktionsbeginn und nicht erst nach dem Auftreten des ersten Qualitätsproblems besprochen werden.
Was Konstruktionsingenieure berücksichtigen sollten
Für Konstruktionsingenieure finden die nützlichsten Gespräche oft statt, bevor die Form fertiggestellt ist.
Wenn eine Oberfläche einen funktionalen Zweck hat, sollte das von Anfang an klar sein.
Dasselbe gilt für kritische Maße und Toleranzen. Nicht jedes Maß an einem Polyurethanbauteil erfordert die gleiche Präzision, und es ist hilfreich zu ermitteln, welche Merkmale tatsächlich die Montage oder die Leistung beeinflussen.
Bei einem kundenspezifischen Polyurethan-Teil achten wir normalerweise auf Folgendes:
- Gesamtgeometrie
- Kritische Abmessungen und Toleranzen
- Oberflächenstruktur
- Lage der Trennlinie
- Überlegungen zum Entformen
- Erwartete Verformung oder Bewegung
- Betriebstemperatur
- Kontaktbedingungen
- Erwartetes Produktionsvolumen
Diese Details können sowohl die Materialwahl als auch den Formgebungsprozess beeinflussen.
Worauf Qualitätsingenieure während der Produktion achten sollten
Für Qualitätsingenieure ist die Endkontrolle nur ein Teil des Ganzen.
Wenn das Aussehen des Teils von der Formoberfläche abhängt, wird die Form selbst Teil des Qualitätskontrollsystems.
Je nach Spezifikation kann der Inspektionsprozess Maßkontrollen, Härteprüfungen, Sichtprüfungen und die Prüfung der Oberflächenkonsistenz umfassen.
Bei einem strukturierten Bauteil geht es nicht einfach darum, ob ein Muster korrekt aussieht.
Die wichtigere Frage ist, ob die Oberfläche während der gesamten Produktionszeit ein gleichbleibendes Aussehen und Verhalten aufweist.
Deshalb verdient der Schimmelbefall Beachtung, wenn die Oberflächenbeschaffenheit für die Anwendung wichtig ist.
Wie sichern wir die Qualität bei der Herstellung von maßgefertigten Polyurethan-Formteilen?
Was wir aus diesem Projekt gelernt haben
Die wichtigste Erkenntnis bezog sich nicht auf eine bestimmte Polyurethan-Sorte.
Es ging um Prozesssteuerung.
Die Anforderungen des Kunden änderten sich im Laufe der Projektentwicklung.
Die ursprüngliche Produktionsmethode war bei einem bestimmten Produktionsvolumen akzeptabel, erwies sich aber bei einem höheren Volumen als ineffizient.
Die ursprünglich glatte Oberfläche war zunächst akzeptabel, musste aber später verändert werden.
Die strukturierte Form erfüllte zwar die Anforderungen an die Oberfläche, doch die wiederholte Produktion führte dann zu einem Problem bei der Formwartung.
Jede neue Ausgabe stammte aus der tatsächlichen Produktion.
Das ist bei kundenspezifischer Fertigung normal.
Eine Zeichnung kann das Bauteil definieren, aber sie offenbart nicht immer alles, was nach Tausenden von Formzyklen geschehen wird.
Unsere Aufgabe ist es, weiterhin nach der eigentlichen Ursache des Problems zu suchen.
Wenn die Produktion zu langsam ist, sollte man den Prozess überprüfen.
Wenn die Oberfläche fehlerhaft ist, sollten Sie sowohl das Material als auch die Werkzeuge überprüfen.
Verändert sich die Oberfläche nach wiederholter Produktion, sollte auch der Zustand der Form überprüft werden.
Diese Vorgehensweise ist oft sinnvoller, als jedes Mal das Material auszutauschen, wenn etwas schiefgeht.
Kundenspezifische Polyurethan-Komponenten für Transportanwendungen
Wir arbeiten mit Kunden an kundenspezifischen Polyurethan-Komponenten, bei denen die Teilegeometrie, die Oberfläche, die Härte und die Produktionsanforderungen auf die jeweilige Anwendung abgestimmt werden müssen.
Bei Projekten im Bereich Transportausrüstung, Industriemaschinen oder anderen kundenspezifischen Baugruppen prüfen wir üblicherweise die Zeichnung oder das Muster zusammen mit den Betriebsanforderungen und dem erwarteten Produktionsvolumen.
Der Herstellungsprozess kann Folgendes umfassen gegossenes Polyurethan, Kompressionsformen oder andere Formgebungsverfahren je nach Geometrie und Produktionsanforderungen.
Wichtig ist, den Prozess an das jeweilige Bauteil anzupassen, anstatt jedes Projekt in die gleiche Produktionsmethode zu zwingen.
Das Endergebnis dieses Artikulationssystemprojekts resultierte aus drei praktischen Änderungen:
- Ein effizienteres Formgebungsverfahren.
- Eine strukturierte Formoberfläche.
- Eine bessere Methode, die Formoberfläche bei wiederholter Produktion zu erhalten.
So gehen wir auch bei vielen unserer kundenspezifischen Polyurethanprojekte vor.
Ziel ist es nicht nur, ein Muster zu erstellen, das an einem einzigen Tag gut aussieht.
Ziel ist es, einen Prozess zu entwickeln, der auch nach Produktionsbeginn weiterhin das benötigte Teil produziert.
Häufig gestellte Fragen
Können Sie kundenspezifische Polyurethan-Teile für Gelenkbusse und Stadtbahnen herstellen?
Ja. Wir können Polyurethan-Formteile nach Kundenzeichnungen, Mustern oder Anwendungsvorgaben entwickeln. Material, Härte, Geometrie und Formgebungsverfahren werden entsprechend der jeweiligen Anwendung ausgewählt.
Lässt sich ein Polyurethan-Teil mit einer rutschfesten, rauen Oberfläche formen?
Ja. Durch eine strukturierte Formoberfläche lässt sich eine rauere Oberfläche auf das Polyurethan-Formteil übertragen. Die genaue Struktur und das Herstellungsverfahren hängen von den Kundenanforderungen ab.
Warum verändert sich die Oberflächenbeschaffenheit nach wiederholten Formgebungszyklen?
Eine mögliche Ursache ist der Zustand der Form. Öl, Trennmittelreste und andere Verunreinigungen können sich auf der Formoberfläche ablagern und die Übertragung der gewünschten Textur beeinträchtigen.
Wie reinigt man eine strukturierte Schimmelpilzoberfläche, ohne sie zu beschädigen?
Das Reinigungsverfahren muss Verunreinigungen entfernen, ohne die strukturierte Formoberfläche unnötig zu beschädigen oder zu verändern. Das geeignete Verfahren hängt vom Werkzeugmaterial, der Oberflächenstruktur und der Art der Verunreinigung ab.
Welche Informationen werden für ein Angebot für ein kundenspezifisches Polyurethan-Teil benötigt?
Eine Zeichnung oder ein Muster ist der beste Ausgangspunkt. Hilfreich sind außerdem Angaben zu Härte, Oberflächenbeschaffenheit, Anwendungsbedingungen, kritischen Toleranzen, erwarteter Menge und spezifischen Prüfanforderungen.
Hat das Produktionsvolumen Einfluss auf das Formgebungsverfahren?
Das ist möglich. Ein manuelles Formverfahren mag für kleine Mengen praktikabel sein, ist aber bei größeren, wiederkehrenden Aufträgen weniger effizient. Bei höheren Stückzahlen müssen die Formanlagen, Werkzeuge und der Handhabungsprozess gegebenenfalls überprüft werden.
Benötigen Sie ein kundenspezifisches Polyurethan-Teil für ein Gelenksystem?
Wenn Sie kundenspezifische Polyurethan-Teile für Gelenkbusse, Stadtbahnen oder ähnliche Transportanwendungen benötigen, senden Sie uns Ihre Zeichnung, Ihr Muster oder Ihre Anwendungsdetails.
Nützliche Informationen sind:
- Teilzeichnung oder Muster
- Härteziel (Wählen Sie die richtige Härte, um die Lebensdauer Ihrer Geräte zu verdoppeln.)
- Oberflächenanforderungen
- Betriebsbedingungen
- Kritische Abmessungen
- Jahresvolumen
Wir werden das Bauteil als Fertigungsprojekt prüfen, nicht nur als Materialangebot.