

Der Austausch eines vorhandenen Förderband-Abstreifblatts erfordert mehr als nur die Anpassung der Abmessungen oder einen niedrigeren Stückpreis. Dieses Kohleförderbandprojekt wurde als technisches Austauschprogramm behandelt, das Geometrie, Rezeptur, Maßstabsvergrößerung, Inspektion und Feldvalidierung umfasste.
Das Projekt begann daher eher als technisches Ersatzprogramm denn als reine Beschaffungsmaßnahme, bei der ausschließlich der Preis im Vordergrund stand. Pepsen ging von den bestehenden Leistungsvorgaben aus, entwickelte und optimierte das Polyurethan-System, behob Fehler bei der Skalierung während der Testproduktion und validierte die fertigen Schaberklingen vor der Serienlieferung.
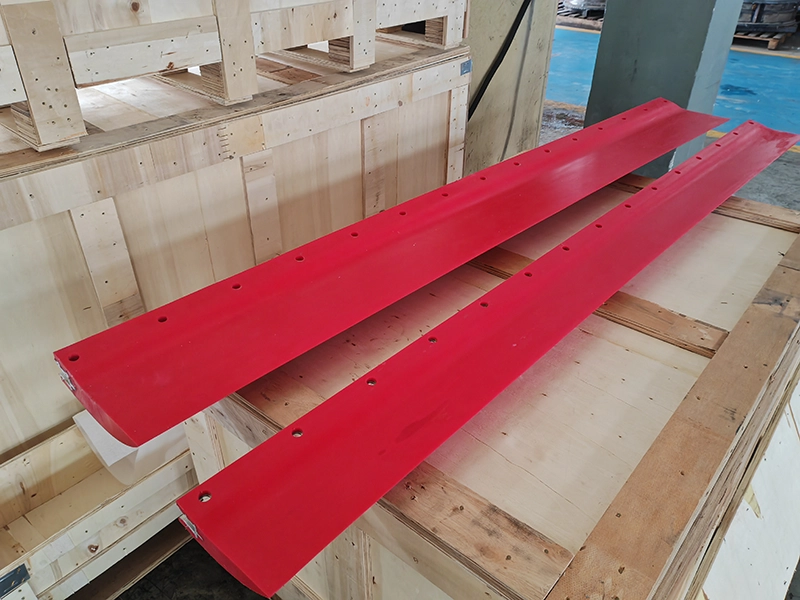
Der vorliegende Prüfbericht dokumentiert ein Los von 150 roten Polyurethan-Abstreifblättern. Er nennt ein Nennfertigmaß von 44,5 × 181 × 2191,6 mm, eine Härte von Shore 80–85A und Bauteile aus 6061-Aluminium; das geprüfte Los wurde zum Versand freigegeben.
Projektübersicht
| Projektposten | Dokumentierte Einzelheiten |
|---|---|
| Kundenanwendung | Ersatz eines Abstreifers für einen Förderer im Kohlebergbau |
| Öffentliche Kundeninformationen | Im öffentlichen Prüfbericht nicht offengelegt |
| Projektziel | Entwickeln und prüfen Sie einen alternativen, kundenspezifischen Schaber |
| Nennmaß im fertigen Zustand | 44,5 × 181 × 2191,6 mm |
| Vorgeschriebene Härte | Shore 80–85A |
| Metallbauteil | Aluminium 6061 |
| Dokumentierte Produktionscharge | 150 Stück |
| Validierungspfad | Entwicklung, Testproduktion, Prüfung und Praxistest |
| Kaufmännische Nachweise | Nicht im öffentlichen Prüfbericht enthalten |
Der öffentliche Prüfbericht bestätigt die auf dieser Seite enthaltenen Angaben zu Fertigung und Inspektion. Er dokumentiert weder die Kundenidentität noch die Lebensdauer im Feldeinsatz oder Einsparungen bei der Beschaffung; daher werden diese Ergebnisse hier nicht als verifizierte Resultate dargestellt.
Warum dieser Schaber ein technisches Austauschprogramm benötigte
Das Projekt war als Überprüfung alternativer Bezugsquellen für eine etablierte Abstreiferkonstruktion angelegt. Die technische Akzeptanz musste vor einem kommerziellen Vergleich nachgewiesen werden.
Bei einer Ersatzprüfung sollte mehr als nur der Stückpreis berücksichtigt werden. Die Spezifikation für diesen Einsatz berücksichtigte:
- Abriebfestigkeit bei ständigem Kontakt mit dem Förderband;
- Reißfestigkeit an stark beanspruchten Stellen;
- Ermüdungsfestigkeit bei wiederholtem Betrieb;
- zuverlässige Leistung in einer staubigen Umgebung beim Kohleumschlag;
- die gleichbleibende Herstellung eines Abstreifers mit einer Gesamtlänge von mehr als zwei Metern.
Diese Unterscheidung ist bei der Beschaffung im Bergbau von Bedeutung. Ein niedrigerer Stückpreis führt nicht zu einem erfolgreichen Ersatz, wenn das Abstreifblatt vorzeitig verschleißt, Mängel aufweist oder häufigere Wartungsarbeiten erfordert.
Vom importierten Abstreifblatt zur festgelegten technischen Spezifikation
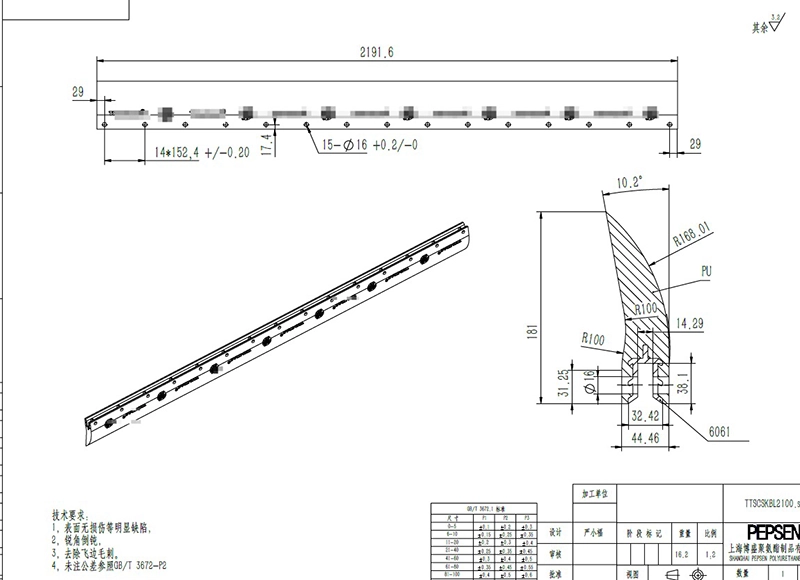
Das Entwicklungsteam musste zunächst die Anforderungen an das Ersatzteil in eine fertigungsgerechte technische Spezifikation umsetzen. In der Projektzeichnung wurden die Geometrie der langen Klinge, das Befestigungsmuster und der Querschnitt definiert, anstatt das Bauteil als generischen Polyurethanstreifen zu behandeln.
Die Zeichnung zeigt eine Nenngesamtlänge von 2191,6 mm, wiederkehrende Befestigungsmerkmale und einen speziell ausgelegten Querschnitt. Die Entwicklungsaufgabe umfasste daher sowohl die Auswahl des Polyurethans als auch die reproduzierbare Formgebung eines langen Bauteils.
Für ähnliche OEM-Projekte unterstützt Pepsen die kundenspezifische Polyurethanproduktion auf Grundlage von Zeichnungen, Mustern und Anwendungsanforderungen. Die vorhandenen Fertigungsmöglichkeiten für Polyurethan-Klingen umfassen Abstreifblätter zur Förderbandreinigung und für andere industrielle Anwendungen.
Die Materialanalyse war ein Ausgangspunkt, nicht die endgültige Antwort
Da die bereits vorhandene, importierte Klinge bereits eine akzeptable Leistungsfähigkeit unter Beweis gestellt hatte, nutzte das Team diese als technischen Maßstab. Im Rahmen der Analyse wurden Infrarotspektroskopie-Verfahren eingesetzt, um relevante Eigenschaften des Polyurethansystems zu untersuchen und eine fundiertere Entwicklungsgrundlage zu schaffen.
Das bedeutete jedoch nicht, dass man einfach ein Labormessprofil kopieren und davon ausgehen konnte, dass die Arbeit damit erledigt sei. Eine im Kohleumschlag eingesetzte Schaberklinge muss als fertiges Bauteil funktionieren und darf nicht nur bei einer Materialanalyse ähnlich aussehen.
Die Formulierungsarbeiten wurden daher in mehreren Entwicklungsrunden fortgesetzt, wobei der Schwerpunkt auf den wichtigsten Eigenschaften lag, die für die im Projekt identifizierten Ausfallrisiken relevant waren:
- Härte hinsichtlich der strukturellen Tragfähigkeit und des Kontaktverhaltens;
- Abriebfestigkeit bei kontinuierlicher Reibung und am rücklaufenden Band anhaftendem Fördergut;
- Reißfestigkeit um die Ausbreitung lokaler Kantenbeschädigungen zu verringern;
- Ermüdungsverhalten unter wiederholten Betriebszyklen; und
- Altersbeständigkeit für einen dauerhaften Einsatz statt einer kurzfristigen Abnahme von Mustern.
Hier galt es, einen Mittelweg zu finden. Eine höhere Härte allein führt nicht automatisch zu einem besseren Förderbandschaber. Das Materialverhalten muss zusammen mit der Schabergeometrie, den Kontaktbedingungen, der Befestigungskonstruktion und der tatsächlichen Versagensart der bisherigen Alternativen berücksichtigt werden.
Das größte Entwicklungsproblem trat während der Skalierung auf
Eine der wichtigsten Erkenntnisse aus diesem Projekt ergab sich erst nach der anfänglichen Materialentwicklung. Während der Testproduktion stieß das Team auf Rohstoffentmischung und Ablösungen an der Oberfläche. Das Problem hing damit zusammen, wie funktionelle Zusatzstoffe in den Produktionsprozess eingebracht wurden.
Das bedeutete, dass eine vielversprechende Formulierung noch nicht für die Serienlieferung bereit war.
Die Technik- und Produktionsteams überprüften den Fertigungsablauf und nahmen wiederholt Anpassungen vor:
- die Reihenfolge, in der die Materialien hinzugefügt wurden;
- Mischparameter;
- Handhabung des funktionellen Additivsystems;
- das Formverfahren für das große Schaberteil.
Nach mehreren Testläufen konnte der Prozess stabilisiert werden, und die festgestellten Entmischungs- und Ablösungsfehler wurden noch vor Beginn der Serienproduktion behoben.
Warum dies für Käufer wichtig ist: Ein Lieferant, der einen akzeptablen Prototypen herstellen kann, ist nicht unbedingt in der Lage, 150 einheitliche Teile zu produzieren. Der Erfolg eines Prototyps und die wiederholbare Serienfertigung sind zwei unterschiedliche Meilensteine in der Entwicklung.
Was wurde vor dem Versand tatsächlich geprüft?
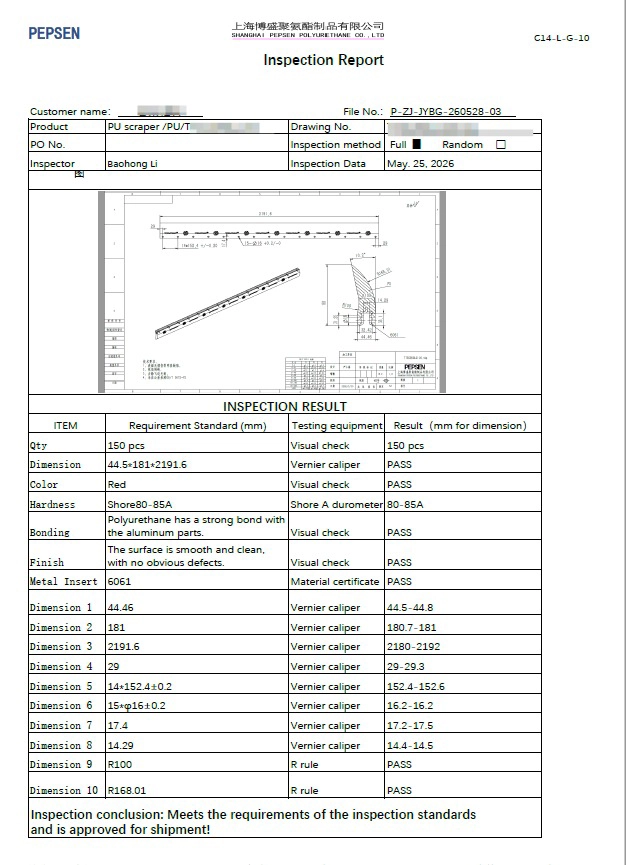
Das Projekt umfasst einen dokumentierten Prüfnachweis und nicht nur Produktfotos. Der Bericht vom 25. Mai 2026 betrifft 150 Stück und dokumentiert Prüfungen von Menge, Abmessungen, Farbe, Härte, Verbundzustand, Oberflächenbeschaffenheit und Material des Metalleinsatzes.
Zu den dokumentierten Prüfpunkten gehörten:
| Prüfpunkt | Anforderung / Aufzeichnung | Prüfverfahren |
|---|---|---|
| Anzahl | 150 Stück | Sichtprüfung |
| Nennmaß | 44,5 × 181 × 2191,6 mm | Maßprüfung |
| Farbe | Rot | Sichtprüfung |
| Härte | Shore 80–85A | Shore-A-Härteprüfgerät |
| Verbindung | Starke Verbindung zwischen Polyurethan- und Aluminiumkomponenten | Sichtprüfung |
| Oberflächenbeschaffenheit | Glatt, sauber und ohne offensichtliche Mängel | Sichtprüfung |
| Metalleinsatz | 6061 | Werkstoffzertifikat |
Der Bericht enthält zudem Maßangaben zu kritischen Merkmalen und stützt sich nicht ausschließlich auf die nominelle Gesamtabmessung. Dies ist insbesondere bei einem langen Abstreifer von Bedeutung, bei dem Befestigungspunkte und Querschnittsabmessungen die Kompatibilität bei der Montage beeinflussen können.
Aus dem vorliegenden Prüfprotokoll ging hervor, dass die Charge die Prüfanforderungen erfüllte und für den Versand freigegeben wurde.
Von der Werksinspektion bis zur Feldvalidierung
Das Bestehen der Werksprüfung ist notwendig, belegt aber keine Standzeit. Ein Ersatzteilprogramm sollte mit kontrollierter Installation und Bewertung unter den tatsächlichen Fördererbedingungen fortgesetzt werden.
Diese Feldversuche waren unerlässlich, da bei Vergleichen unter Laborbedingungen nicht alle Variablen nachgebildet werden können, die an einem in Betrieb befindlichen Förderband auftreten. Die tatsächliche Leistung wird durch das Fördergut, wiederholte Reibung, den Einbauzustand, am rücklaufenden Band anhaftendes Material, die Betriebsfrequenz und das Zusammenspiel zwischen dem Abstreiferprofil und dem Bandsystem beeinflusst.
Die Abnahme vor Ort sollte durch vom Kunden freigegebene Aufzeichnungen wie Installationsdaten, Verschleißmessungen, Prüfintervalle und Abnahmekriterien belegt sein. Diese Aufzeichnungen werden nicht im öffentlichen Prüfbericht wiedergegeben.
Kommerzielle Bewertung nach technischer Validierung
Nach der technischen Abnahme sollte ein wirtschaftlicher Vergleich erfolgen, der Stückpreis, Werkzeugkosten, Frachtkosten, Inspektion, Installation, Verschleißstandzeit, Wartungsaufwand und Ersatzrisiko berücksichtigt. Ohne die entsprechenden Beschaffungsdaten können keine prozentualen Einsparungen angegeben werden.
Wichtig ist, dass kommerzielle Entscheidungen auf technische Entwicklung, Prozesskorrektur, Prüfung und Validierung im Einsatz folgen sollten, statt auf einem rein preisorientierten Materialaustausch zu beruhen.
| Überprüfungsfrage | Erforderliche Nachweise |
|---|---|
| Abhängigkeit von einem teuren importierten Schabermesser | Qualifizierung alternativer Lieferanten und genehmigte Muster |
| Kostengünstigere Alternativen erfüllten die Anwendungsanforderungen nicht. | Dokumentierte Rezeptur, Prozesskontrollen und Prüfkriterien |
| Das Ersatzrisiko blieb hoch | Werksinspektion plus kundengenehmigte Feldvalidierung |
| Hoher Beschaffungsaufwand | Gesamtkostenvergleich, untermauert durch Beschaffungs- und Einsatzaufzeichnungen |
| Keine erprobte lokale Ersatzlösung | Größere Bestellungen werden erst nach dokumentierter Abnahme genehmigt. |
Was Käufer aus dem Bergbau- und Fördertechnikbereich aus diesem Projekt lernen können
Dieser Fall verdeutlicht einen praktischen Aspekt für Beschaffungsteams, die den Austausch von Verschleißteilen an bestehenden Förderanlagen in Betracht ziehen: Fragen Sie nicht gleich: “Was kostet diese Größe?”
Eine sinnvollere technische Überprüfung beginnt mit vier Fragen.
1. Warum wird das derzeitige Abstreifblatt ausgetauscht?
Die Ursache kann in überhöhten Anschaffungskosten, schnellem Verschleiß, Rissen, schwankender Qualität, langen Lieferzeiten oder der Abhängigkeit von einem einzigen Lieferanten liegen. Unterschiedliche Probleme erfordern unterschiedliche Entwicklungsprioritäten.
2. Was ist bereits gescheitert?
Frühere, erfolglose Alternativen sind aus technischer Sicht wertvoll. Anhand ihrer Abnutzungsmuster, Risse, Abblätterungen, Verformungen oder ihres Ermüdungsverhaltens lässt sich erkennen, was eine neue Lösung verbessern muss.
3. Kann der Lieferant das Bauteil bei größerem Produktionsumfang gleichbleibend fertigen?
Dieses Projekt zeigt, warum die Produktionsskalierung wichtig ist. Das Team bearbeitete die Entmischungs- und Ablösungsprobleme während der Versuchsproduktion, bevor das im Prüfbericht dokumentierte Los von 150 Stück gefertigt wurde.
4. Welche Belege sprechen für eine Genehmigung?
Je nach Projekt kann dies Zeichnungen, Materialvorgaben, Maßprüfungen, Härtemessungen, die Überprüfung der Verbindung, die Freigabe von Mustern und Feldtests umfassen.
Erforderliche Angaben für die Begutachtung eines maßgefertigten Polyurethan-Schabers
Pepsen fertigt kundenspezifische Polyurethan-Klingen und Abstreifblätter und unterstützt OEM/ODM-Projekte auf Grundlage von Zeichnungen, Mustern und Betriebsbedingungen. Für Bergbauanwendungen können Einkäufer auch Pepsens Polyurethanlösungen für Bergbauausrüstung prüfen.
Bitte geben Sie für eine erste Überprüfung Ihres Abstreiferprojekts so viele der folgenden Informationen wie möglich an:
- 2D-Zeichnung oder 3D-Modell;
- Muster des vorhandenen Abstreifblatts, sofern verfügbar;
- Gesamtabmessungen und Befestigungsmuster;
- aktuelle Härte oder Materialspezifikation;
- Fördergut;
- Förderbandgeschwindigkeit und Betriebsplan;
- Position des Vor- oder Hauptabstreifers;
- Temperatur- und Feuchtigkeitsbedingungen;
- aktueller Ausfallmodus;
- erforderliche Menge;
- angestrebte Einsatz- oder Validierungsanforderung.
Pepsen ist seit 2004 auf die kundenspezifische Herstellung von gegossenem Polyurethan spezialisiert und unterstützt technische Prüfung, individuelle Rezepturentwicklung, Prototypenbau, Formgebung, Gießen, spanende Bearbeitung und Prüfung industrieller OEM/ODM-Teile. Weitere Informationen finden Sie auf der Seite Über Pepsen.
Häufig gestellte Fragen
Können Sie eine Förderband-Schaberklinge anhand eines vorhandenen Musters anfertigen?
Ja. Ein gebrauchtes oder neues Muster kann als Ausgangspunkt für die Überprüfung der Geometrie und des Materials dienen, insbesondere wenn keine vollständigen Zeichnungen vorliegen. Die Einsatzbedingungen und die Ausfallhistorie des derzeitigen Abstreifblatts sollten ebenfalls angegeben werden, da die Nachbildung des Musters allein keine Aussage über das Verhalten im Einsatz zulässt.
Reicht die Shore-Härte aus, um einen Polyurethan-Bandabstreifer zu spezifizieren?
Nein. Die Härte ist nur ein Aspekt der Spezifikation. Abriebfestigkeit, Reißverhalten, Ermüdungsbeständigkeit, Geometrie, Verbindungsaufbau sowie die tatsächlichen Einsatzbedingungen des Förderbandes können die Leistungsfähigkeit im Betrieb beeinflussen. In diesem Projekt lautete die dokumentierte Härtespezifikation Shore 80–85A, doch das Entwicklungsprogramm ging über die bloße Härte hinaus.
Kann Pepsen Polyurethan-Abstreifer herstellen, die länger als zwei Meter sind?
Dieses Projekt liefert ein dokumentiertes Beispiel für einen Langform-Abstreifer mit einer Nennlänge von 2191,6 mm. Die Machbarkeit für andere große Teile hängt von der Geometrie, dem Querschnitt, den Einsätzen, den Toleranzanforderungen, der Stückzahl und dem Formverfahren ab.
Wie überprüft man einen maßgefertigten Polyurethan-Abstreifer vor dem Versand?
Der Prüfplan richtet sich nach der Projektspezifikation. Für die in diesem Fall behandelte Produktionscharge umfassten die dokumentierten Prüfungen die Menge, die Abmessungen, die Farbe, die Shore-A-Härte, den Zustand der Verbindung zwischen Polyurethan und Aluminium, die Oberflächenbeschaffenheit sowie die Überprüfung der 6061-Metalleinsätze.
Garantiert das Bestehen der Werksprüfung die Lebensdauer?
Nein. Die Werksinspektion bestätigt, ob die festgelegten Fertigungs- und Maßvorgaben erfüllt wurden. Die tatsächliche Lebensdauer hängt zudem vom Fördersystem, dem Fördergut, der Installation, den Betriebsbedingungen und der Wartung ab, weshalb die Feldprüfung ein separater Genehmigungsschritt bleibt.
Was ist erforderlich, um den Austausch einer importierten Schaberklinge zu prüfen?
Bitte legen Sie die aktuelle Zeichnung oder ein Muster, bekannte Materialdaten, die Betriebsbedingungen, die derzeitige Ausfallart, die jährliche Stückzahl sowie die Leistungsvorgaben für das Ersatzprodukt vor. Gegebenenfalls kann die Entwicklung über eine technische Prüfung, die Herstellung von Prototypen, eine Prüfung und eine Anwendungsvalidierung vor der Vergabe größerer Aufträge erfolgen.
Besprechen Sie ein Projekt für einen maßgeschneiderten Förderbandschaber
Wenn Sie nach einer Alternative zu einem importierten Förderband-Schabermesser suchen, senden Sie bitte Ihre Zeichnung, ein Muster, Informationen zum aktuellen Defekt sowie Angaben zu den Betriebsbedingungen an Pepsen. Das technische Team kann dann vor der Angebotserstellung die Geometrie, die angestrebte Härte, die Materialanforderungen, den Verbindungsaufbau sowie die Machbarkeit der Fertigung prüfen.