横型ビーズミルで頻繁な停止や製品汚染が発生する場合、原因は多くの場合、低品質の攪拌ディスクの 加水分解 または 熱軟化 です。20年にわたるPUエンジニアリングの経験の中で、低品質のTPUディスクが高せん断応力下で塊状に欠けたり剥離したりして、リチウムイオンスラリーの$50,000$バッチが台無しになる例を何度も見てきました。先端速度が 12 m/sを超えると、標準的なゴムや射出成形部品は故障します。サブミクロン粉砕の分子レベルの条件に合わせて設計された材料が必要です。
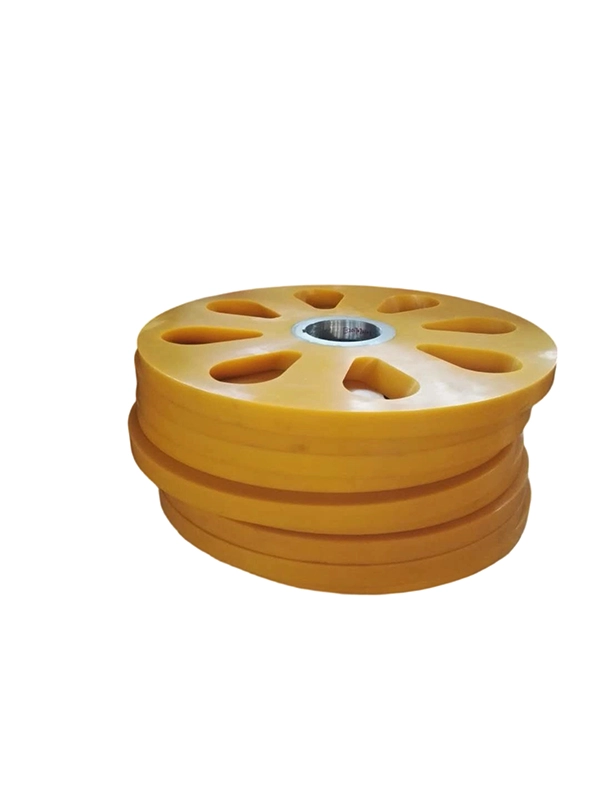
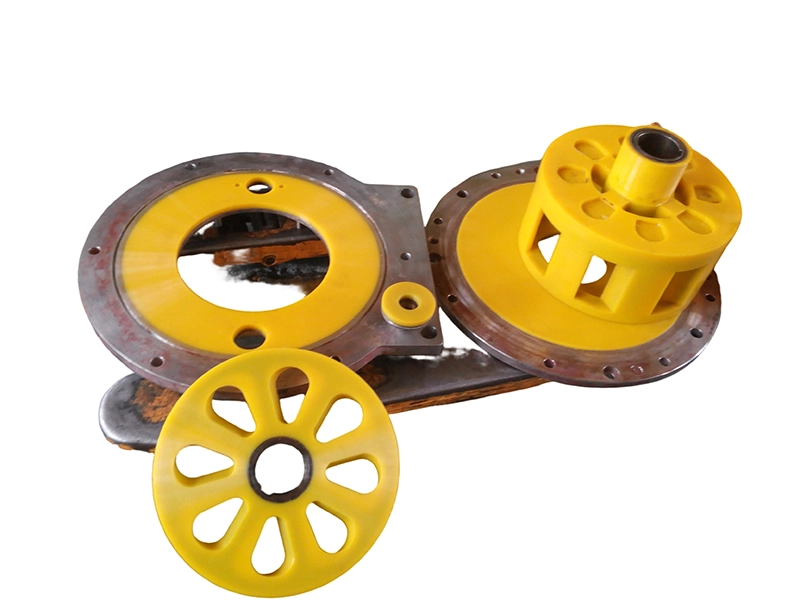
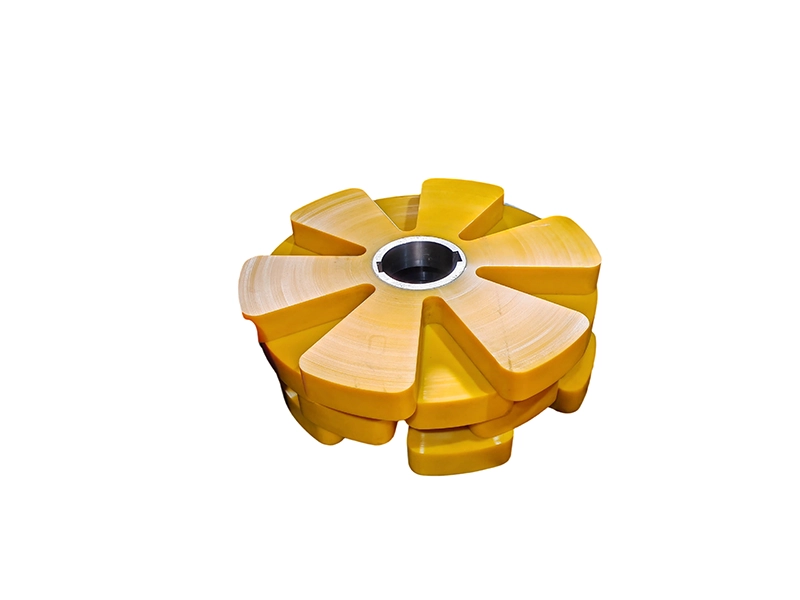
ラボでテスト済み 鋳造ポリウレタン アジテーターディスク は、こうした障害を分子レベルで阻止するために開発された。特殊な プレポリマー と真空脱気注型を用いることで、運転温度が 85°Cでも流動を安定させる動的弾性率を実現しています。単なる交換品ではなく、流体抵抗を最小限に抑え、ミルの処理量を最大限に高める技術的な改善を提供し、お客様の TCO(総所有コスト) を業界最低に抑えることを保証します。
【カスタムPUアジテーターディスク仕様】ショア90A-98A硬度&寸法マトリックス
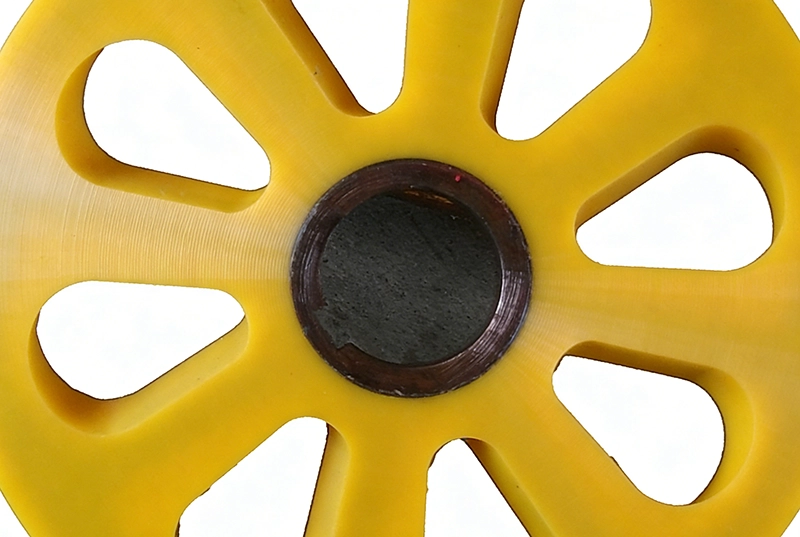
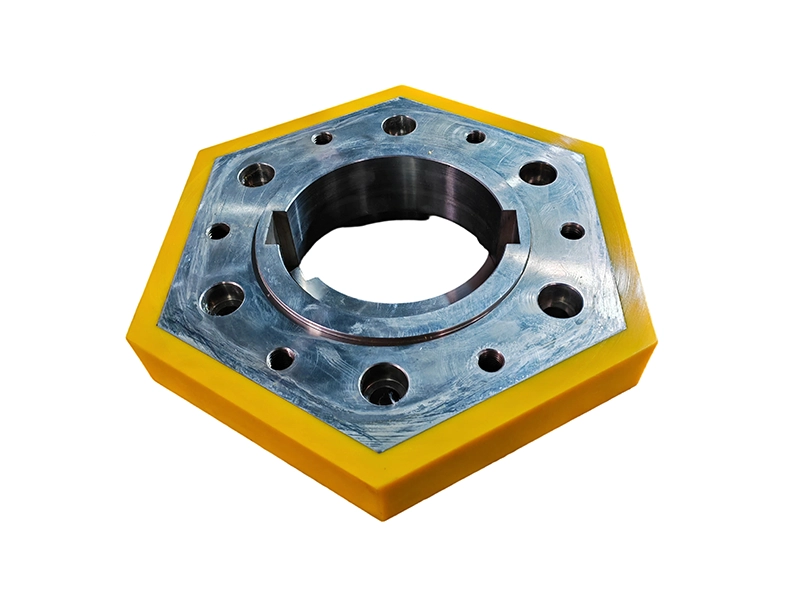
高分子量のプレポリマーと精密CNC加工を統合することで、H7公差の適合性を維持しながら、ナノ粉砕用に特別に調整されたカスタマイズされたショア95A硬度を提供するアジテーターディスクを提供しています。このエンジニアリングアプローチにより、すべてのディスクが流体力学を安定させ、高剪断応力下でもスロット形状を維持し、摩耗性LFPスラリー環境での耐用年数を大幅に延ばすことができます。
| 技術パラメーター | オプション/範囲 | 設備・業界ターゲット |
| 硬度(ショア) | 90A、95A、98A、70D | ナノミリング(95A)、重鉱物(70D) |
| 摩耗損失 | DIN 30mm³未満、45mm³未満 | 高エネルギー密度ミル、ハイソリッドコーティング |
| コア材 | アルミ6061、SUS316L、PEEK | メタルフリー(LFP), 酸性化学粉砕 |
| 接着強度 | > 25 kN/m(剥離試験) | 高回転ローター($>3000\text{ RPM}$)、脱粘ゼロ |
| OD範囲 | 50mm~600mm | ラボスケール粉砕機~1000L工業用ユニット |
【メタルフリー粉砕ソリューション】LFP/NCMスラリーにPUディスクが不可欠な理由?
リチウム電池正極の製造には、サブミクロンの粉砕工程で鉄、銅、亜鉛の混入ゼロを保証する超高純度ポリウレタン配合を利用しています。このメタルフリー構造は、NMPや電解液に対する高い耐溶剤性と相まって、最終的な電池スラリーが高エネルギー密度電池セルに要求される最も厳しい純度基準を満たすことを保証します。
- SA 2.5 表面処理: グリット・ブラストは、ケミカル・ブリッジを塗布する前に、機械的インターロックを最大限に確保する。
- デュアル・ステージ・プライマー: PUエラストマーの引裂強度よりも強い永久接着を生み出す熱活性化接着剤層。
- ゼロ・キャビテーション: 真空注型は、界面の微細な気泡を除去し、「ホットスポット」や早期剥離を防止する。
- 安全性の向上: を超える遠心力に耐えるように設計されている。 3500RPM 幾何学的な歪みなしに。.
【メンテナンス停止時間の削減】事例:LFP粉砕における220%の寿命延長
現場データでは、当社の材料による改善により、摩耗の激しいLFP用途で攪拌ディスクの寿命を3倍に延ばせることが確認されています。特注配合への切り替えにより、ある顧客のメンテナンス間隔を15日ごとから48日ごとに延ばし、生産処理量を直接改善するとともに、人件費を60%超削減しました。
- お客様 Tier-1 リチウム電池材料メーカー(LFP)。
- ペインポイント 競合他社のPUディスクは、侵食とコアの剥離により450時間で故障した。
- 私たちの介入 応用 高反発 化学結合を強化した配合。.
- 定量的な結果: 耐用年数 1420時間; 摩耗損失は<0.03g/1000(ASTM D4060)。
【PU攪拌ディスクの選び方】高速粉砕機用エンジニアリングセレクションガイド
適切なPUグレードを選択するには、熱暴走を防ぐために、先端周速度、スラリーのpH、粉砕メディア密度のバランスが必要です。これら3つのエンジニアリング手順に従うことで、攪拌ディスクが生産サイクル全体を通して構造的な健全性と機械的弾性率を維持し、「溶融」や「溝の形成」のような一般的な不具合を回避できます。
-ステップ1:溶剤適合性チェック。 用途 PTMEGベースのPU 加水分解による “崩れ ”を防ぐため、水性スラリー用に使用する。 エーテル系 をNMP用に使用します。
-ステップ2:チップの速度と硬度。 スピード >12m/s, 使用する ショア 95A+ を使用して、スロット形状と粉砕の運動エネルギーを維持します。
-ステップ3:コアの選択。 選ぶ 航空機グレード・アルミニウム6061 で軸受荷重を最小限に抑えるか、 SUS 316L 酸性環境用 pH < 4.0.
【故障モード解析】ポリウレタン製アジテーターディスクはなぜ摩耗性スラリーで故障するのか?
ディスクの初期不良のほとんどは、「摩耗」ではなく、キャスティング時の化学量論的制御の不備や、スラリーの化学環境に対するプレポリマーの不適切な選択が原因です。当社のFMAプロトコルは、熱軟化や不適切な架橋などの根本原因を特定し、エンジニアリンググレードのPU配合を適用することで、粉砕プロセスにおけるこれらの脆弱性を排除します。
-接着不良: 安価なPUは接着力が弱いのに対し、当社の二重接着は次の回転数でも接着を維持します: 1200+RPM.
-加水分解攻撃: 低品質のポリエステル系PUは水性塗料中で「溶解」しますが、当社のPTMEG配合は安定性を維持します。
-寸法誤差: 注型不良は振動を引き起こします。当社のSPCは次の精度を確保します: 精度±0.05.
-亀裂: 低品質の材料は熱によって疲労しますが、当社のPUは次の引裂強度を備えています: >50 kN/m 引裂強度。
'
【素材性能比較】キャストPUが標準TPUとOEMパーツを凌駕する理由
射出成形TPUは低価格の部品に一般的に使用されますが、当社の 鋳造ポリウレタン は、耐摩耗性の300%向上と優れた熱安定性を提供します。独自の二段階化学接着プロセスにより、アフターマーケット部品に見られる一般的な接着剥離の問題を排除し、元のOEM仕様に匹敵するかそれを上回る寿命を、次のコストを大幅に抑えて提供します: 総所有コスト(TCO).
| 技術的特徴 | 標準TPU(成型) | オリジナルOEMパーツ | キャストPU(エンジニアード) |
|---|
| 製造工程 | 大量射出成形 | 独自の鋳造/セラミック | 真空脱ガス鋳造 |
| 摩耗損失(DIN) | 60 - 90 mm³ | 35 - 45 mm³ | < 30 mm³(ウルトラ・ロー) |
| ボンディング・インターフェース | メカニカル・インターロック | 化学結合 | デュアルステージ・ケミカルブリッジ |
| 最大先端速度 (Vₜ) | < 10 m/s | 12 - 15 m/s | 最大15 m/s(ハイシアー) |
| 熱安定性 | 低い (< 65°C) | 中程度(80°C) | 高 (105°C 断続的) |
| 耐溶剤性 | 低い(膨潤しやすい) | 高い | 素晴らしい |
| 引裂特性 | 35 - 45 kN/m | 50 kN/m | > 55 kN/m |
| 金属汚染 | 可変 | 低い | 完全にゼロ(金属不含) |
| リードタイム | 4~6週間 | 8~12週間(輸入) | 7~14日(急速) |
| 相対コスト | $ | $$ | $$(高ROI) |